


Phân tích chuyên nghiệp về dập trong công nghệ xử lý cơ khí
Trong sản xuất thực tế, các thử nghiệm quy trình tương tự như quy trình dập, chẳng hạn như thử nghiệm hiệu suất kéo, thử nghiệm hiệu suất phồng, v.v., thường được sử dụng để kiểm tra hiệu suất dập của vật liệu nhằm đảm bảo chất lượng thành phẩm và tỷ lệ đạt yêu cầu cao.
Dập là một phương pháp gia công định hình dựa vào máy ép và khuôn để tác dụng lực bên ngoài vào các tấm, dải, ống và cấu hình để gây ra biến dạng dẻo hoặc tách rời, do đó thu được các phôi (bộ phận dập) có hình dạng và kích thước cần thiết. Dập và rèn đều thuộc về gia công nhựa (hoặc gia công áp suất) và được gọi chung là rèn. Các phôi để dập chủ yếu là các tấm và dải thép cán nóng và cán nguội.
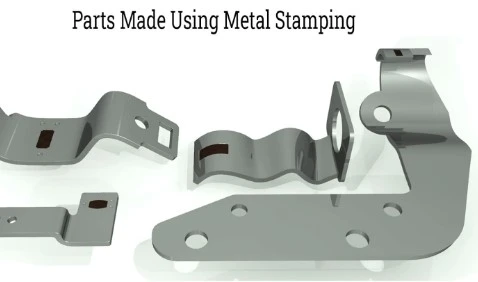
So với đúc và rèn, các bộ phận dập mỏng, đồng đều, nhẹ và chắc chắn. Dập có thể tạo ra các phôi có gân gia cố, gân, gờ hoặc mặt bích khó chế tạo bằng các phương pháp khác để cải thiện độ cứng của chúng. Do sử dụng khuôn chính xác, độ chính xác của phôi có thể đạt đến cấp độ micron, với độ lặp lại cao và thông số kỹ thuật nhất quán, và có thể đục lỗ, gờ, v.v.
Các bộ phận dập nguội thường không còn trải qua quá trình gia công cắt gọt hoặc chỉ cần một lượng nhỏ quá trình gia công cắt gọt. Độ chính xác và trạng thái bề mặt của các bộ phận dập nóng thấp hơn các bộ phận dập nguội, nhưng vẫn tốt hơn so với đúc và rèn, và lượng gia công cắt gọt cũng nhỏ.
Dập là phương pháp sản xuất hiệu quả. Sử dụng khuôn composite, đặc biệt là khuôn tiến bộ nhiều trạm, có thể hoàn thành nhiều quy trình dập trên một máy ép, thực hiện toàn bộ quy trình từ tháo cuộn, san phẳng, đục lỗ đến tạo hình và hoàn thiện. Sản xuất tự động. Hiệu quả sản xuất cao, điều kiện lao động tốt và chi phí sản xuất thấp. Nhìn chung có thể sản xuất hàng trăm sản phẩm mỗi phút.
Theo phân loại quy trình, có thể chia thành hai loại: quy trình tách và quy trình tạo hình. Quy trình tách còn được gọi là đột dập. Mục đích của quy trình này là tách các bộ phận dập khỏi tấm theo một đường viền nhất định trong khi vẫn đảm bảo các yêu cầu về chất lượng của phần tách. Mục đích của quy trình tạo hình là làm biến dạng dẻo tấm kim loại mà không làm vỡ phôi và tạo ra phôi có hình dạng và kích thước yêu cầu. Trong sản xuất thực tế, nhiều quy trình thường được áp dụng cho một phôi. Đột dập, uốn, cắt, kéo, làm phồng, kéo sợi và hiệu chỉnh là các quy trình dập chính.
Bề mặt và tính chất bên trong của tấm dập có ảnh hưởng lớn đến chất lượng sản phẩm dập. Độ dày của vật liệu dập phải chính xác và đồng đều; bề mặt nhẵn, không có đốm, không có sẹo, không có vết xước, không có vết nứt bề mặt, v.v.; giới hạn chảy đồng đều và không có hướng rõ ràng; độ giãn dài đồng đều cao; tỷ lệ giới hạn chảy trên cường độ thấp; độ cứng làm việc thấp.
Ngoài việc tạo hình bằng máy ép thủy lực các tấm dày, thiết bị dập thường sử dụng máy ép cơ học. Với máy ép cơ học đa trạm tốc độ cao hiện đại làm trung tâm, được trang bị các máy móc như tháo cuộn, cân bằng, thu gom thành phẩm, vận chuyển và các máy móc khác cũng như thư viện khuôn và thiết bị thay khuôn nhanh, và được điều khiển bằng chương trình máy tính để tạo thành dây chuyền sản xuất dập tự động năng suất cao.


